Controllo della qualità dello smalto per pentole in ghisa | Guida all'acquisto
Oct. 19, 2026
Condividi
Il controllo di qualità dello smalto per le pentole in ghisa deve verificare non solo il colore e l'aspetto superficiale. Un programma di ispezione affidabile dovrebbe confermare che la fusione è solida, lo smalto è adeguatamente incollato, la superficie di cottura è adatta al contatto con gli alimenti e i prodotti finiti rimangono coerenti in un ordine all'ingrosso.
Per importatori, grossisti, marchi del distributore e catene di vendita al dettaglio, l’approccio più efficace è definire requisiti misurabili prima della produzione. Senza un campione approvato, limiti di difetto, metodi di prova e un piano di campionamento, le decisioni su fori di spillo, variazione di colore, copertura del bordo o segni superficiali minori possono diventare soggettive una volta che la merce è finita.
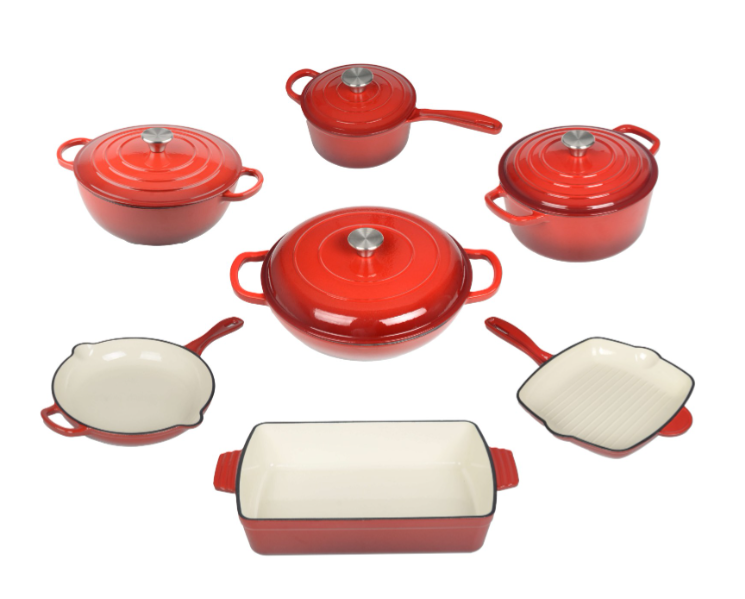
Lo smalto vetroso è un rivestimento simile al vetro fuso sulla ghisa ad alta temperatura. Le sue prestazioni dipendono dal rapporto tra fusione, preparazione della superficie, formula dello smalto, spessore di applicazione e ciclo di cottura. Un rivestimento visivamente attraente può comunque fallire se il ferro sottostante presenta crepe, la contaminazione impedisce l'adesione o le condizioni di cottura non sono coerenti.
Il controllo qualità dovrebbe quindi iniziare prima della smaltatura e proseguire durante il confezionamento. La sola ispezione finale può identificare pentole difettose, ma non può correggere in modo efficace un processo che ha già prodotto un intero lotto.
Il corpo della pentola deve essere controllato prima dell'applicazione dello smalto. Ispezionare eventuali crepe, porosità eccessiva, inclusioni di sabbia, bave taglienti, deformazioni, basi instabili e dimensioni esterne al disegno approvato. In questa fase è necessario controllare anche la vestibilità del coperchio e i punti di contatto.
Lo smalto non può riparare una fusione strutturalmente difettosa. Può coprire visivamente piccole irregolarità superficiali, ma crepe, cavità profonde o geometria instabile possono riapparire come difetti di rivestimento o guasti del prodotto dopo la cottura.
La superficie del ferro deve essere pulita e opportunamente preparata affinché lo smalto possa aderire ad essa. Olio, ruggine, polvere, residui di fusione o sabbiatura incompleta possono creare aree deboli che successivamente appaiono come bolle, desquamazioni, punti nudi o scheggiature premature.
Le fabbriche dovrebbero monitorare le procedure di pulizia e sabbiatura, prevenire la contaminazione dopo la preparazione e limitare il tempo tra la preparazione della superficie e l’applicazione dello smalto. Le pentole preparate non devono essere maneggiate in modo da trasferire olio o sporco sulla superficie del rivestimento.
La consistenza della barbottina dello smalto influisce sulla copertura, sul colore, sulla fluidità e sullo spessore della cottura. I controlli di processo possono includere l'identificazione del materiale, la tracciabilità del lotto, la densità, la viscosità o il flusso, la finezza, il tempo di miscelazione e i parametri di applicazione. I controlli esatti dipendono dal sistema di smalto e dal metodo di applicazione.
Il rivestimento deve essere distribuito in modo uniforme su tutta la superficie di cottura, sulle pareti, sulle maniglie, sul coperchio e sull'esterno. Bordi, bordi, angoli stretti, aree del logo e giunti delle maniglie richiedono particolare attenzione perché sono luoghi comuni in cui si verificano coperture sottili, colature o danni da impatto.
La cottura lega lo smalto al ferro. Il profilo della temperatura del forno, il tempo di riscaldamento, il modello di caricamento e le condizioni di raffreddamento devono essere controllati per ciascun modello di prodotto e formula di smalto. Una cottura insufficiente può produrre un legame debole o una superficie immatura, mentre un calore eccessivo può causare cambiamenti di colore, distorsioni, cedimenti o altri problemi di rivestimento.
Qualsiasi modifica al materiale dello smalto, alla fonte di colata, allo spessore del prodotto, alle impostazioni del forno o al metodo di caricamento deve essere rivista perché potrebbe influenzare il risultato approvato.
I difetti dovrebbero essere classificati in base alla posizione, alle dimensioni, alla frequenza e agli effetti sulla sicurezza o sull'uso. Un piccolo segno estetico sulla parte esterna non ha lo stesso significato del ferro esposto o di una scheggiatura sulla superficie a contatto con il cibo.
| Difetto o condizione | Cosa controllare | Tipica decisione di acquisto |
|---|---|---|
| Crepa nella fusione | Posizione, profondità e se attraversa il corpo | Trattare come un difetto strutturale critico e rifiutare l'unità. |
| Smalto interno scheggiato | Ferro esposto, spigoli vivi e rivestimento allentato attorno al chip | Non accettare per la vendita normale come pentole a contatto con gli alimenti. |
| Fori di spillo o punti nudi | Numero, diametro, profondità, posizione e substrato esposto | Giudicare contro i limiti scritti; i difetti della superficie di cottura richiedono un controllo più rigoroso. |
| Colature, cedimenti o accumuli eccessivi | Nitidezza, spessore non uniforme, aspetto e interferenza con l'aderenza del coperchio | Rifiutare quando la funzionalità, la sicurezza, l'imballaggio o l'aspetto concordato vengono compromessi. |
| Variazione di colore o lucentezza | Campione principale, illuminazione, distanza di visione e consistenza del lotto approvati | Accettare solo entro la tolleranza visiva o strumentale concordata. |
| Macchie o inclusioni nere | Che si tratti di contaminazione superficiale, ferro esposto o particelle incastonate | Classificare per causa e posizione piuttosto che solo per colore. |
| Bordo ruvido o irregolare | Design del bordo, aree esposte, spigoli vivi e contatto con il coperchio approvati | Confrontare con le specifiche; la costruzione del cerchio deve essere definita prima della produzione. |
| Il coperchio vacilla o si adatta male | Planarità della base, alloggiamento del coperchio, oscillazione e tolleranza dimensionale | Rifiutare quando la prestazione supera la tolleranza concordata. |
La variazione naturale dei prodotti fusi e cotti non elimina la necessità di limiti chiari. Gli acquirenti devono approvare un campione fisico di riferimento e un catalogo dei difetti contenente fotografie di condizioni accettabili e inaccettabili.
Il programma di test richiesto deve corrispondere alle dichiarazioni del prodotto, all'uso previsto e al mercato di destinazione. A seconda del design delle pentole, gli acquirenti possono specificare quanto segue:
Il solo nome del test non è sufficiente. La specifica di acquisto dovrebbe identificare il metodo, il limite di accettabilità, la frequenza dei test, il laboratorio responsabile e l'azione richiesta dopo un guasto.
Inizia con una specifica di prodotto firmata che includa disegni, materiali, finitura smaltata, riferimento al colore, dimensioni, componenti, marcature, imballaggio e requisiti del mercato di destinazione. Per coordinato set di pentole in ghisa , definire se ogni pezzo deve corrispondere esattamente o se una gamma di colori concordata è accettabile per forme e carichi di cottura diversi.
Approvare un campione di pre-produzione prima della produzione di massa. Continua a confrontare i campioni di riferimento con l'acquirente e il fornitore e registra eventuali deviazioni approvate. Se si tratta di un colore personalizzato, valutalo con un'illuminazione definita anziché fare affidamento solo sulle fotografie del telefono o su diversi schermi di computer.
Durante la produzione, conservare i registri dei processi e delle ispezioni per lotto. L'ispezione finale dovrebbe includere sia uno screening al 100% per difetti critici facilmente visibili sia un piano di campionamento documentato per altri controlli estetici, dimensionali, funzionali e di imballaggio. Un'ispezione AQL non garantisce che ogni unità sia priva di difetti; fornisce un metodo definito per accettare o rifiutare un lotto in base ai risultati campionati.
I difetti critici, maggiori e minori dovrebbero avere limiti separati. Ai difetti critici per la sicurezza viene normalmente assegnata un'accettazione pari a zero, mentre i limiti maggiori e minori dovrebbero essere concordati in base al prodotto, al livello di prezzo, al canale di vendita e al rischio dell'acquirente. Non adottare un valore AQL generico senza prima definire quali difetti appartengono a ciascuna classe.
Un file di qualità utile può includere la specifica e il campione approvati, i registri di colata in entrata, l'identificazione del lotto di smalto, i registri di cottura, i risultati delle ispezioni in corso, i rapporti sui prodotti finiti, i rapporti sui test di contatto con gli alimenti, i registri delle azioni correttive e i risultati delle ispezioni della spedizione.
I rapporti devono identificare il prodotto testato, il sistema di colore o smalto, il lotto di produzione, il metodo di prova, il risultato e la data. Un rapporto per un altro modello o una formula di smalto precedente potrebbe non rappresentare la merce acquistata.
KUFU fornisce pentole in ghisa smaltata per importatori, grossisti, rivenditori e marchi di marchi privati, con opzioni per colori, loghi, design di prodotti e imballaggi personalizzati. Gli acquirenti possono contatta il nostro team per discutere specifiche di prodotto, campioni, requisiti di ispezione, configurazioni di set di pentole e preventivi per programmi di acquisto all'ingrosso.